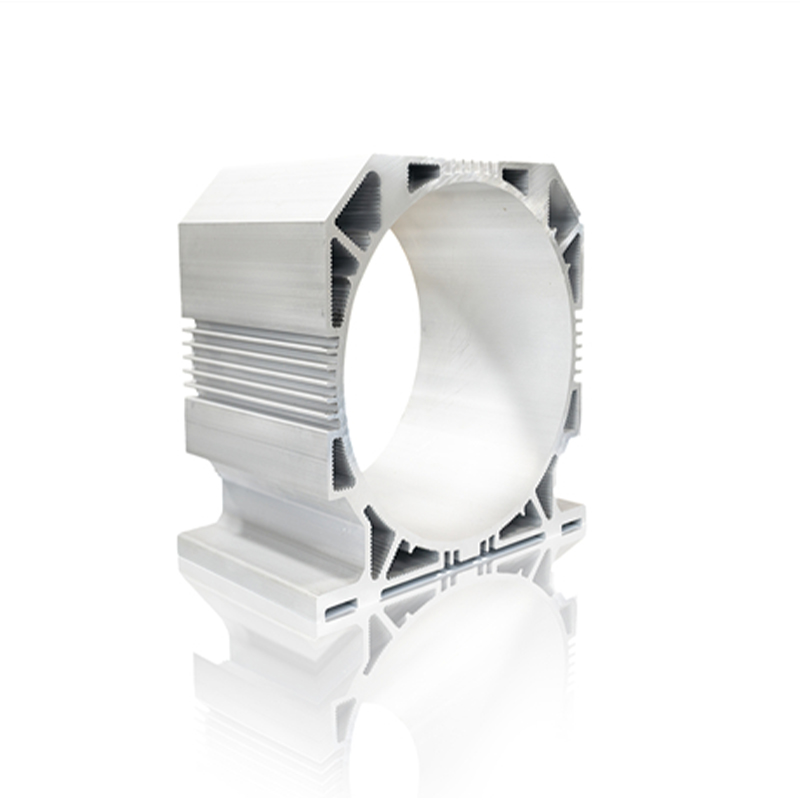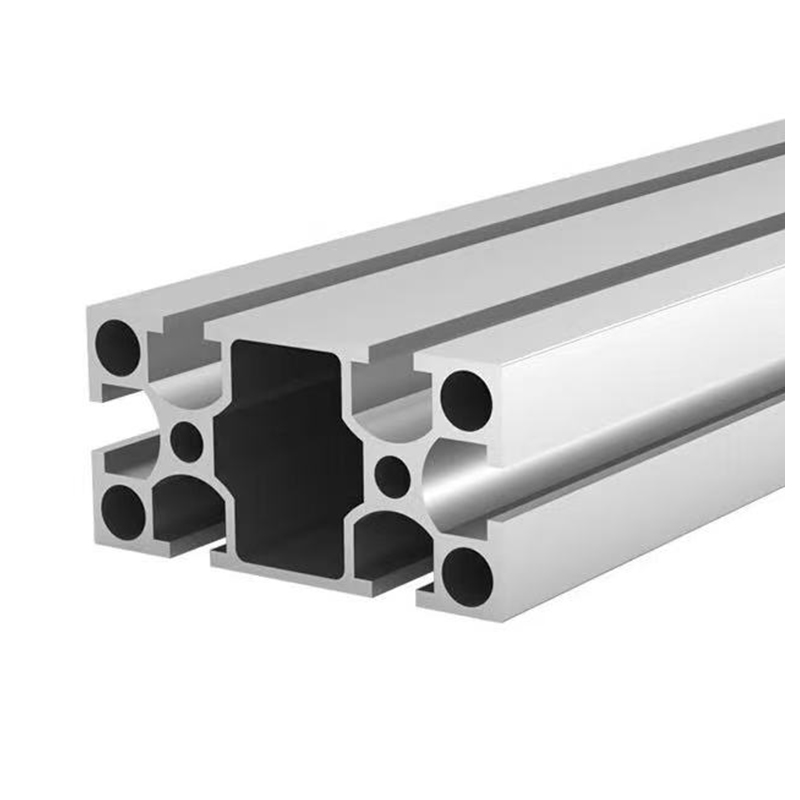
آلومینیوم اکسترود شده یکی از آن موادی است که زندگی مدرن را بی سر و صدا نگه می دارد. قاب های پنجره اطراف خانه های ما، ریل های نصب پشت پنل های خورشیدی، قطعات سبک وزن داخل وسایل نقلیه الکتریکی و چارچوب تمیز خطوط تولید خودکار را تشکیل می دهد. در Huilv، ما هر روز پروفیلهای آلومینیومی معماری، فتوولتائیک و صنعتی میسازیم و داستان اصلی چگونگی ساخت آلومینیوم اکسترود شده هم کاربردی و هم جذاب است.
به زبان ساده، اکستروژن یک فرآیند شکل دهی است. یک شمش آلومینیومی گرم شده از طریق قالب فولادی با دهانه ای که به دقت برش خورده است رانده می شود. قالب به فلز شکل مقطع آن را می دهد، دقیقاً مانند فشار دادن خمیر از طریق یک نازل شکل. بقیه مراحل مربوط به کنترل دما، فشار، سرعت، سرمایش و عملیات حرارتی است، بنابراین نمایه نهایی مستقیم، قوی و از نظر ابعاد دقیق است.
آلومینیوم اکسترود شده یک طول پیوسته از آلومینیوم است که برای ایجاد یک پروفیل مقطعی ثابت از یک دهانه قالب عبور داده شده است. این نمایه می تواند یک میله توپر ساده، یک شکل نیمه توخالی یا یک لوله توخالی پیچیده با دنده های داخلی باشد. آلیاژهای اکستروژن معمولی شامل 6063، 6061 و 6005A هستند. در میان آنها، آلومینیوم 6063-T5 به طور گسترده برای پروفیل های معماری و همه منظوره استفاده می شود زیرا تعادل خوبی از شکل پذیری، مقاومت در برابر خوردگی و پرداخت سطح را ارائه می دهد.
قالب قلب این فرآیند است. معمولاً از فولاد ابزار H13 ساخته می شود و با شکل دقیق پروفیل ماشین کاری می شود. برای پروفیل های توخالی، قالب ممکن است شامل یک سنبه یا یک طراحی سوراخ باشد که به فلز اجازه می دهد تا در اطراف هسته جریان یابد و سپس تحت فشار به هم جوش داده شود. کیفیت قالب، عملیات حرارتی و نگهداری آن همگی بر کیفیت سطح و ثبات ابعادی اکستروژن نهایی تأثیر میگذارند.
هر اکستروژن خوب قبل از پرس شروع می شود. ماده اولیه یک شمش آلومینیومی است که یک چوب ریختهگری شده از یک آلیاژ خاص است. آلیاژ برای کاربرد نهایی انتخاب می شود. پروفیل پنجره ممکن است به سطح عالی و مقاومت در برابر آب و هوا نیاز داشته باشد، در حالی که سینی باتری یا جعبه تصادف ممکن است به استحکام و جذب انرژی بالاتری نیاز داشته باشد. بیلت به طول مناسب بریده می شود، از نظر عیوب سطحی بررسی می شود و گاهی اوقات برای بهبود ساختار داخلی و رفتار اکستروژن همگن می شود.
نظافت مهم است اگر بیلت دارای آلودگی، اکسید یا رطوبت باشد، این مشکلات بعداً به صورت تاول، رگه یا بخش های ضعیف ظاهر می شوند. اکسترودرهای باتجربه آماده سازی بیلت را به عنوان اولین نقطه بازرسی کیفیت، نه به عنوان یک مرحله روتین، در نظر می گیرند.
شمش در یک کوره القایی یا کوره گاز سوز تا دمایی گرم می شود که آلومینیوم را به اندازه ای نرم می کند تا جریان یابد اما آنقدر داغ نیست که ذوب شود یا آسیب ببیند. برای بسیاری از آلیاژهای 6xxx، دمای بیلت معمولاً در محدوده 450 تا 500 درجه سانتیگراد است. محدوده دقیق به آلیاژ، شکل پروفیل و تنظیمات پرس بستگی دارد.
قالب نیز از قبل گرم شده است. یک قالب سرد آلومینیوم را در لحظه تماس سرد می کند، جریان فلز را ناهموار می کند و خطر نقص سطح یا آسیب قالب را افزایش می دهد. پیش گرم کردن به فلز کمک می کند تا به آرامی در مناطق یاتاقان حرکت کند و از سرعت اکستروژن پایدار پشتیبانی می کند.
هنگامی که بیلت به دمای مناسب رسید، در ظرف اکستروژن بارگذاری می شود. یک قوچ هیدرولیک از طریق یک بلوک ساختگی فشار وارد می کند و آلومینیوم را به قالب فشار می دهد. فلز با فشار از دهانه قالب عبور می کند و به صورت یک پروفیل پیوسته ظاهر می شود. ظرفیت پرس بسته به اندازه و پیچیدگی پروفیل می تواند از چند صد تن تا چند هزار تن متغیر باشد.
پروفیل های جامد نسبتاً ساده هستند، اما پروفیل های توخالی به طرح های قالب پیشرفته تری نیاز دارند. در یک قالب سوراخ، فلز به چند جریان تقسیم میشود، در اطراف سنبه جریان مییابد، و سپس قبل از خروج از قالب، دوباره به محفظه جوش میپیوندد. اگر دما، فشار و سرعت متعادل نباشند، درزهای جوش ممکن است به اندازه کافی قوی نباشند یا ممکن است پس از آنودایز نمایان شوند. به همین دلیل است که اکستروژن اغلب به عنوان یک فرآیند مکانیکی و متالورژی توصیف می شود.
همانطور که نمایه از قالب خارج می شود، هنوز گرم و نرم است. خنک سازی بلافاصله شروع می شود. برخی از آلیاژها در هوا خنک می شوند، در حالی که برخی دیگر نیاز به مه آب یا خاموش کردن اسپری دارند. برای آلیاژهای قابل عملیات حرارتی، سرعت خنکسازی بسیار مهم است زیرا بر ریزساختار و در نهایت خواص مکانیکی تأثیر میگذارد. زمانی که خنکسازی درست در خروجی پرس انجام میشود، گاهی اوقات به این مرحله کونچ پرس میگویند.
اگر خنک شدن خیلی کند باشد، ممکن است آلیاژ به پتانسیل استحکام کامل خود نرسد. اگر خیلی سریع یا ناهموار باشد، نمایه ممکن است منحرف شود، ترک بخورد یا تنش های داخلی نامطلوب ایجاد شود. هدف خنک سازی کنترل شده است که شکل را حفظ می کند و در عین حال فلز را برای پیری آماده می کند.
پس از خنک شدن، اکستروژن کمی کشیده یا کشیده می شود. کشش ممکن است ساده به نظر برسد، اما یک مرحله اصلاحی مهم است. این به صاف کردن پروفیل، کاهش استرس داخلی و بهبود ثبات ابعادی کمک می کند. مقدار کشش معمولاً کوچک است، اغلب حدود یک تا سه درصد است، اما باید برای شکل آلیاژ و پروفیل تنظیم شود.
سپس پروفیل کشیده شده به طول های ناهموار بریده می شود. یک اره ممکن است آن را به بخش های قابل مدیریت برای پردازش بیشتر، مانند کهنگی، تکمیل، ماشینکاری یا مونتاژ برش دهد. در این مرحله، پروفیل شکل اولیه خود را دارد، اما هنوز به حالت نهایی یا وضعیت سطحی خود نرسیده است.
برای بسیاری از محصولات آلومینیومی اکسترود شده، مرحله بعدی پیری مصنوعی است. پروفیل ها در یک کوره قدیمی قرار می گیرند و در دمای کنترل شده برای مدت زمان مشخصی نگهداری می شوند. یک چرخه معمولی برای آلیاژهای 6xxx خاص ممکن است حدود 350 درجه فارنهایت برای 10 تا 12 ساعت باشد، اگرچه پارامترهای دقیق به آلیاژ و مزاج مورد نظر بستگی دارد.
در طول پیری، تغییرات متالورژیکی در داخل آلومینیوم رخ می دهد. عناصر آلیاژی رسوبات ریز تشکیل می دهند که فلز را بدون از بین بردن شکل پذیری آن تقویت می کند. این گونه است که مواد به مزاج هایی مانند T5 یا T6 می رسد. تفاوت بین یک پروفیل نرم و یک پروفیل قوی و بادوام اغلب به این چرخه فر با دقت کنترل شده مربوط می شود.
هنگامی که پروفیل حالت مناسبی داشته باشد، می توان آن را تکمیل و ساخت. پرداخت های رایج شامل آنودایز، پوشش پودری، رنگ آمیزی و برس زدن مکانیکی است. آنودایز کردن یک لایه اکسید محافظ ایجاد می کند و می تواند رنگ یا ظاهری فلزی به آن اضافه کند. پوشش پودری سطحی بادوام و مقاوم در برابر آب و هوا را برای کاربردهای معماری و فضای باز فراهم می کند.
ساخت ممکن است شامل برش تا طول نهایی، ماشینکاری CNC، سوراخکاری، خمش، فرز، ضربه زدن و مونتاژ باشد. برخی از پروفیل ها سیستم های پنجره و درب آماده نصب می شوند. برخی دیگر به قاب های پنل خورشیدی، قطعات خودرو یا قاب ماشین های صنعتی تبدیل می شوند. فرآیند اکستروژن شکل را ایجاد می کند، اما تکمیل و ساخت آن را به یک محصول قابل استفاده تبدیل می کند.
کنترل کیفیت فقط در پایان اتفاق نمی افتد. در کل گردش کار اجرا می شود. بیلت از نظر وضعیت آلیاژ و سطح بررسی می شود. دمای کوره و سرعت اکستروژن کنترل می شود. پروفیل از نظر ابعاد، صافی، پیچش، عیوب سطحی و ضخامت دیوار بررسی می شود. پس از پیری، نمونه ها ممکن است برای سختی و خواص مکانیکی آزمایش شوند. در نهایت، نمایه تمام شده دوباره قبل از بسته بندی یا مونتاژ بررسی می شود.
قابلیت ردیابی نیز مهم است. اگر مشتری بعداً در مورد یک دسته سؤال کند، یک سازنده با تجربه باید بتواند پروفیل تمام شده را به قسمت بیلت، مسیر اکستروژن و چرخه عملیات حرارتی متصل کند. این نظم چیزی است که تولید مداوم را از نتایج خوب گاه به گاه جدا می کند.
| مرحله | اقدام اصلی | چرا اهمیت دارد |
|---|---|---|
| آماده سازی بیلت | آلیاژ را انتخاب کنید، برش دهید، بررسی کنید و بیلت را تمیز کنید | از آلودگی جلوگیری می کند و جریان ثابت فلز را پشتیبانی می کند |
| گرمایش | شمش را گرم کنید و تا دمای مناسب قالب کنید | آلومینیوم را به اندازه ای نرم می کند که بدون ذوب شدن اکسترود شود |
| اکستروژن | بیلت را تحت فشار زیاد از داخل قالب عبور دهید | شکل نمایه مقطعی را ایجاد می کند |
| خنک کننده و خاموش کننده | با خروج پروفیل از قالب، خنک شدن را کنترل کنید | بر ریزساختار، استحکام و اعوجاج تأثیر می گذارد |
| کشش و برش | صاف کنید، استرس را از بین ببرید و به طول برش دهید | صافی و ثبات ابعادی را بهبود می بخشد |
| پیری | پروفیل ها را در یک کوره پیری گرم کنید | T5، T6 یا سایر خلق و خوی مورد نیاز را ایجاد می کند |
| تکمیل و ساخت | آنودایز، پوشش، ماشین، خم شدن، و مونتاژ | نمایه را به یک محصول نهایی و قابل استفاده تبدیل می کند |
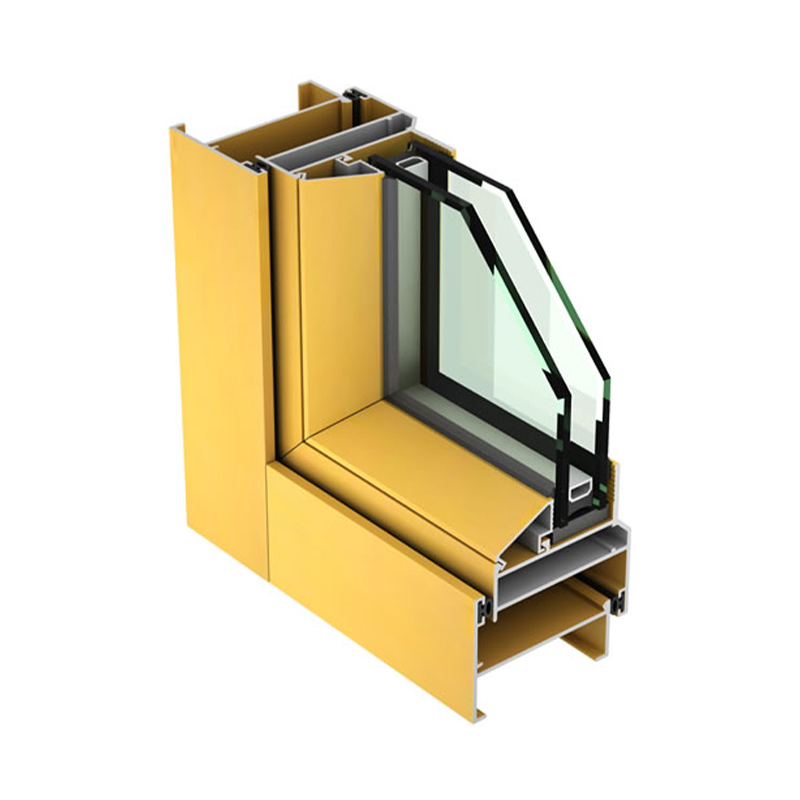
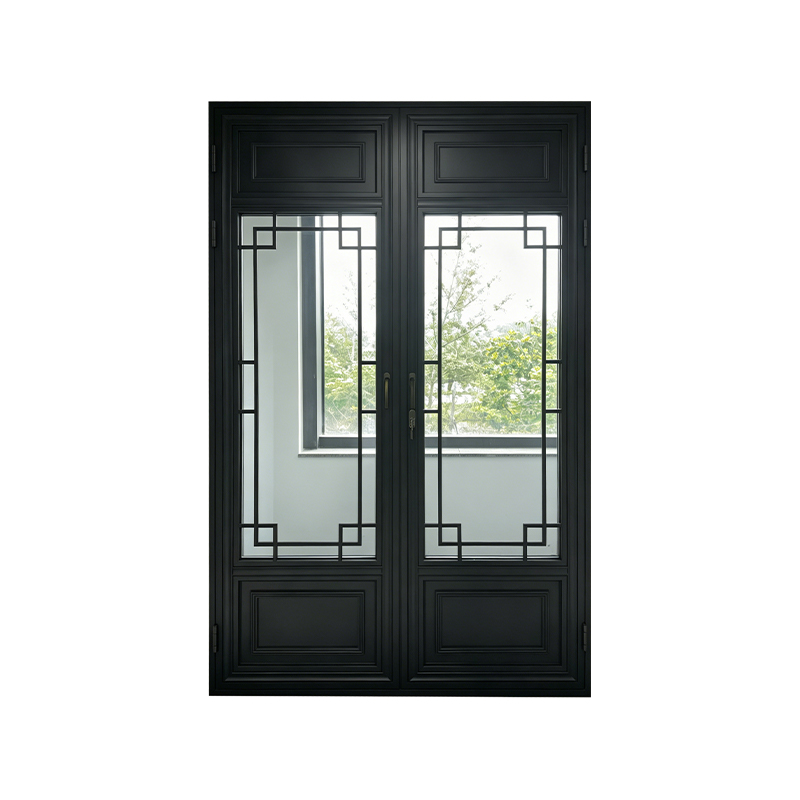
پروفیل های معماری از آشناترین محصولات آلومینیومی اکسترود شده هستند. آنها به قاب پنجره، قاب در، سیستم دیوار پرده، آفتابگیر، نرده بالکن و سیستم لوور تبدیل می شوند. این پروفیل ها به سطوح صاف، ابعاد دقیق و مقاومت قابل اعتماد در برابر آب و هوا نیاز دارند. محصولاتی مانند پروفیل های پنجره غیر حرارتی نشان می دهد که چگونه اکستروژن از عملکرد و ظاهر در ساختمان ها پشتیبانی می کند.
در صنعت فتوولتائیک، آلومینیوم اکسترود شده برای قاب های پنل خورشیدی و براکت های نصب استفاده می شود. این پروفیل ها باید با قرار گرفتن در معرض فضای باز، بارهای باد و تغییرات دما مقابله کنند و در عین حال ماژول های خورشیدی را برای سال ها ایمن نگه دارند. یک قاب با طراحی خوب سبک، محکم و مقاوم در برابر خوردگی است.
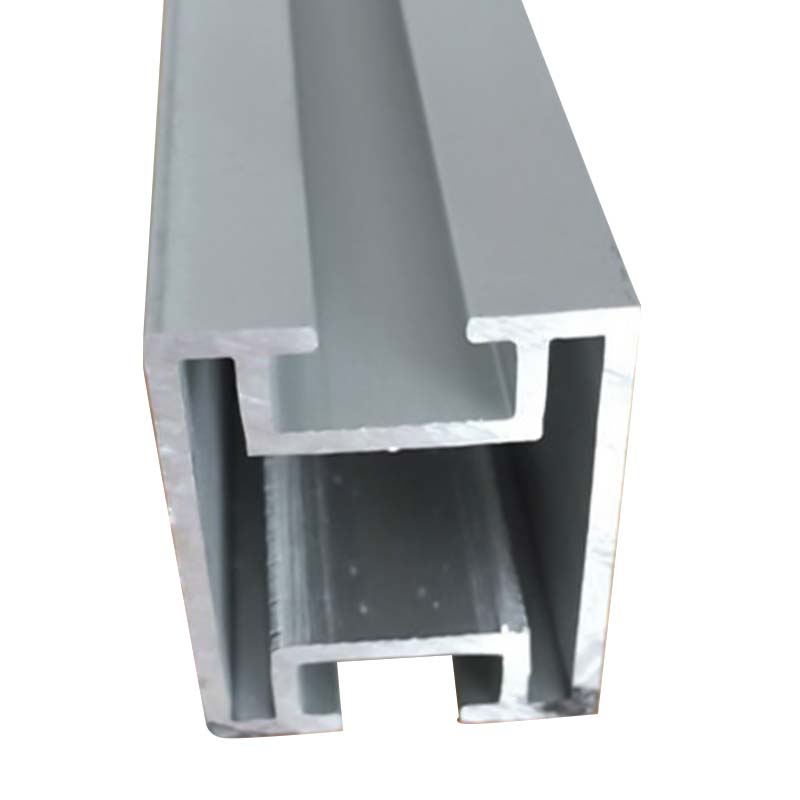 پروفیل قاب پانل خورشیدی آلومینیومی برای ماژول های فتوولتائیک پروفیل های آلومینیومی سبک و مقاوم در برابر خوردگی برای قاب های پانل های خورشیدی و براکت های نصب، مناسب برای تاسیسات فتوولتائیک در فضای باز که نیاز به حفاظت طولانی مدت ماژول دارند. مشاهده محصول →
وزن سبک خودرو یکی دیگر از زمینه های مهم است. آلومینیوم اکسترود شده به کاهش وزن خودرو کمک می کند و در عین حال عملکرد تصادف و یکپارچگی ساختاری را حفظ می کند. پروفیل ها را می توان برای جعبه های تصادف، سینی های باتری، تیرهای ضربه گیر، تیرهای آستانه، محفظه موتور و سایر قطعات استفاده کرد. این قطعات اغلب به تلرانس های محکم، آلیاژهای تخصصی و پردازش عمیق مانند ماشینکاری CNC و جوشکاری اصطکاکی اغتشاشی نیاز دارند.
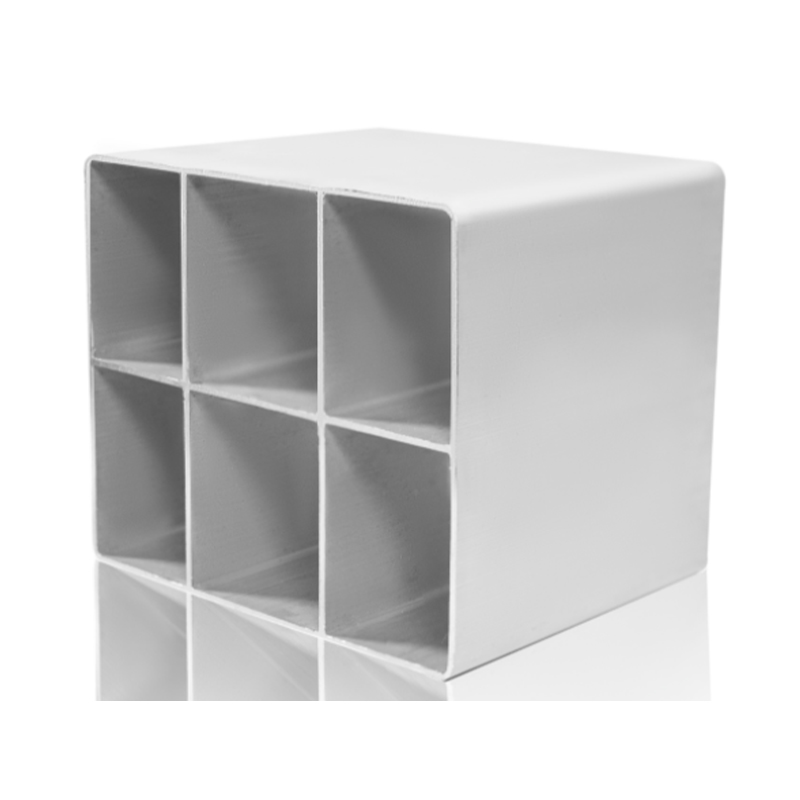 پروفیل آلومینیومی جعبه تصادف خودرو برای جذب انرژی ضربه پروفیلهای آلومینیومی اکسترود شده سبک برای جعبههای تصادف خودرو، قرار گرفته در داخل وزن سبک خودرو برای کمک به جذب انرژی ضربه و پشتیبانی از ایمنی. مشاهده محصول →
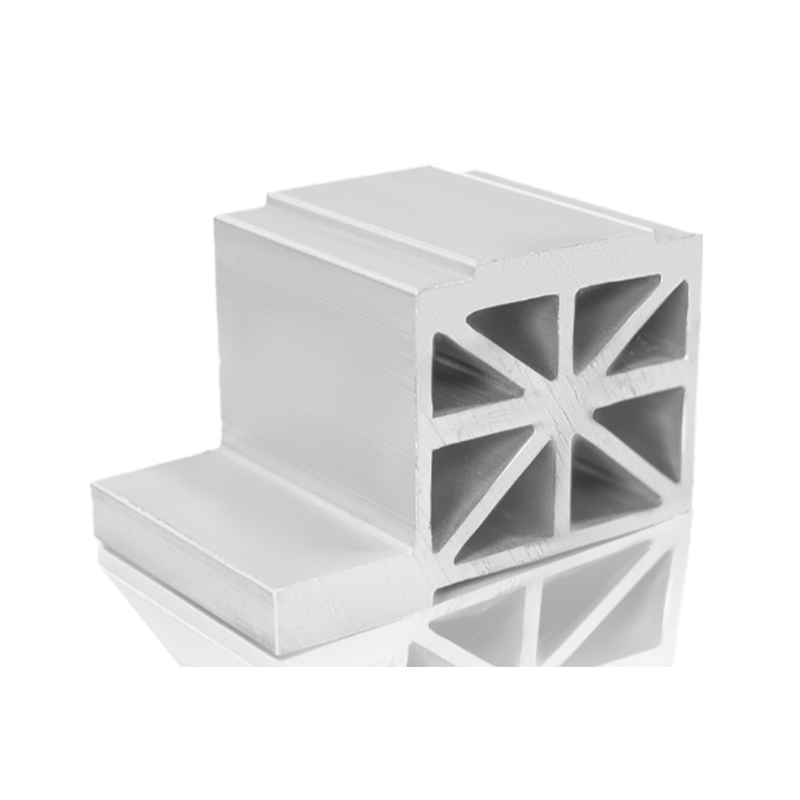 پروفیل های آلومینیومی سینی باتری برای وسایل نقلیه با انرژی جدید پروفیل های اکستروژن آلومینیومی با استحکام بالا و سبک برای سینی های باتری خودروهای انرژی جدید، ارائه دهنده اتلاف گرما و پشتیبانی ساختاری در سیستم های باتری. مشاهده محصول →
اکستروژن صنعتی طیف وسیعی را نیز در بر می گیرد. قابهای خط مونتاژ، حفاظهای ماشینآلات، ایستگاههای کاری، قابهای دستگاههای پزشکی و سازههای اتوماسیون همگی به پروفیلهای آلومینیومی متکی هستند زیرا ماژولار هستند، به راحتی جمعآوری میشوند و در برابر خوردگی مقاوم هستند. برای این کاربردها، سازگاری ابعادی و سطح تمیز اغلب به اندازه استحکام خام اهمیت دارد.
آلومینیوم اکسترود شده ترکیبی غیرعادی از خواص را ارائه می دهد. سبک وزن است اما برای کاربردهای ساختاری به اندازه کافی قوی است. در برابر خوردگی مقاومت می کند زیرا یک لایه اکسید طبیعی روی سطح آن تشکیل می شود. گرما و الکتریسیته را به خوبی هدایت می کند، که آن را برای سینک های حرارتی و محفظه های الکتریکی مفید می کند. می توان آن را به طور مکرر بدون از دست دادن ویژگی های اساسی خود بازیافت کرد. مهمتر از همه، می توان آن را به مقاطع پیچیده ای تبدیل کرد که تولید آنها با ماشینکاری یا جوشکاری به تنهایی دشوار یا گران است.
این آزادی طراحی به همین دلیل است که مهندسان همچنان به اکستروژن باز می گردند. یک قالب میتواند هزاران پروفیل یکسان با دندهها، کانالها، پورتهای پیچ و ویژگیهای snap-fit تولید کند. این فرآیند در مقیاس کارآمد است، اما به اندازه کافی برای پروژههای سفارشی، دورههای کوتاه تولید و بهبودهای مداوم محصول انعطافپذیر است.
دانستن اینکه چگونه آلومینیوم اکسترود شده ساخته می شود مفید است، اما انتخاب شریک تولیدی مناسب به همان اندازه اهمیت دارد. یک اکسترودر قابل اعتماد انتخاب آلیاژ، طراحی قالب، کنترل پرس، خنک کننده، کهنگی، تکمیل و بازرسی کیفیت را درک می کند. این دانش به جلوگیری از تاخیرهای پرهزینه کمک می کند و تضمین می کند که نمایه نهایی مطابق انتظار در کاربرد آن عمل می کند.
در Huilv، ما پروفیل های آلومینیومی برای معماری، فتوولتائیک، سبک سازی خودرو و تجهیزات صنعتی تولید می کنیم. تجربه ما سفر کامل از بیلت تا نمایه تمام شده، از جمله پردازش عمیق و مونتاژ را پوشش می دهد. ما بر این باوریم که اکستروژن خوب فقط به این معنی نیست که فلز را از درون یک قالب عبور دهیم. این در مورد کنترل هر متغیر و توجه به آنچه که مشتری واقعاً نیاز دارد است.
فرآیند آلومینیوم اکسترود شده با یک بیلت گرم شده و یک قالب دقیقاً ماشینکاری شده آغاز می شود، اما به ده ها تصمیم کوچک در طول مسیر بستگی دارد. دما، فشار، سرعت، خنکسازی، کشش، پیری، و تمام کردن، نتیجه نهایی را شکل میدهند. هنگامی که این مراحل با دقت انجام شود، آلومینیوم اکسترود شده به یکی از همه کاره ترین و قابل اعتمادترین مواد در تولید مدرن تبدیل می شود.
چه در حال توسعه یک سیستم پنجره، یک راه حل نصب خورشیدی، یک قطعه خودرو یا یک قاب صنعتی باشید، درک فرآیند به شما کمک می کند سوالات بهتری بپرسید و انتخاب های بهتری داشته باشید. و اگر می خواهید ببینید که چگونه همه چیز با هم ترکیب می شود، تیم Huilv همیشه خوشحال است که درباره آلومینیوم صحبت کند.
 19156366875-86+
 پلاک 1016، جاده بائوچنگ، منطقه توسعه اقتصادی و فناوری، شهر Xuancheng، استان آنهویی، چین
حق چاپ © Anhui Huilong Group Huilv New Material Technology Co., Ltd. تمامی حقوق محفوظ است
تولید کنندگان پروفیل آلومینیوم